Hvordan ferdigkuttede Shisha-folieskiver effektiviserer Hookah Lounge-operasjoner
Hva ferdigkuttede Shisha-folieskiver faktisk løser
Hver vannpipesalong, distributør eller privat sted som pakker boller i volum, går inn i den samme flaskehalsen: manuell skjæring av folie. En medarbeider river et ark fra en rull, strekker det over en bolle, trimmer det overflødige og stikker ventilasjonshull ett om gangen. Multipliser det med dusinvis av boller per natt og arbeidskostnadene blir målbare, ikke teoretiske.
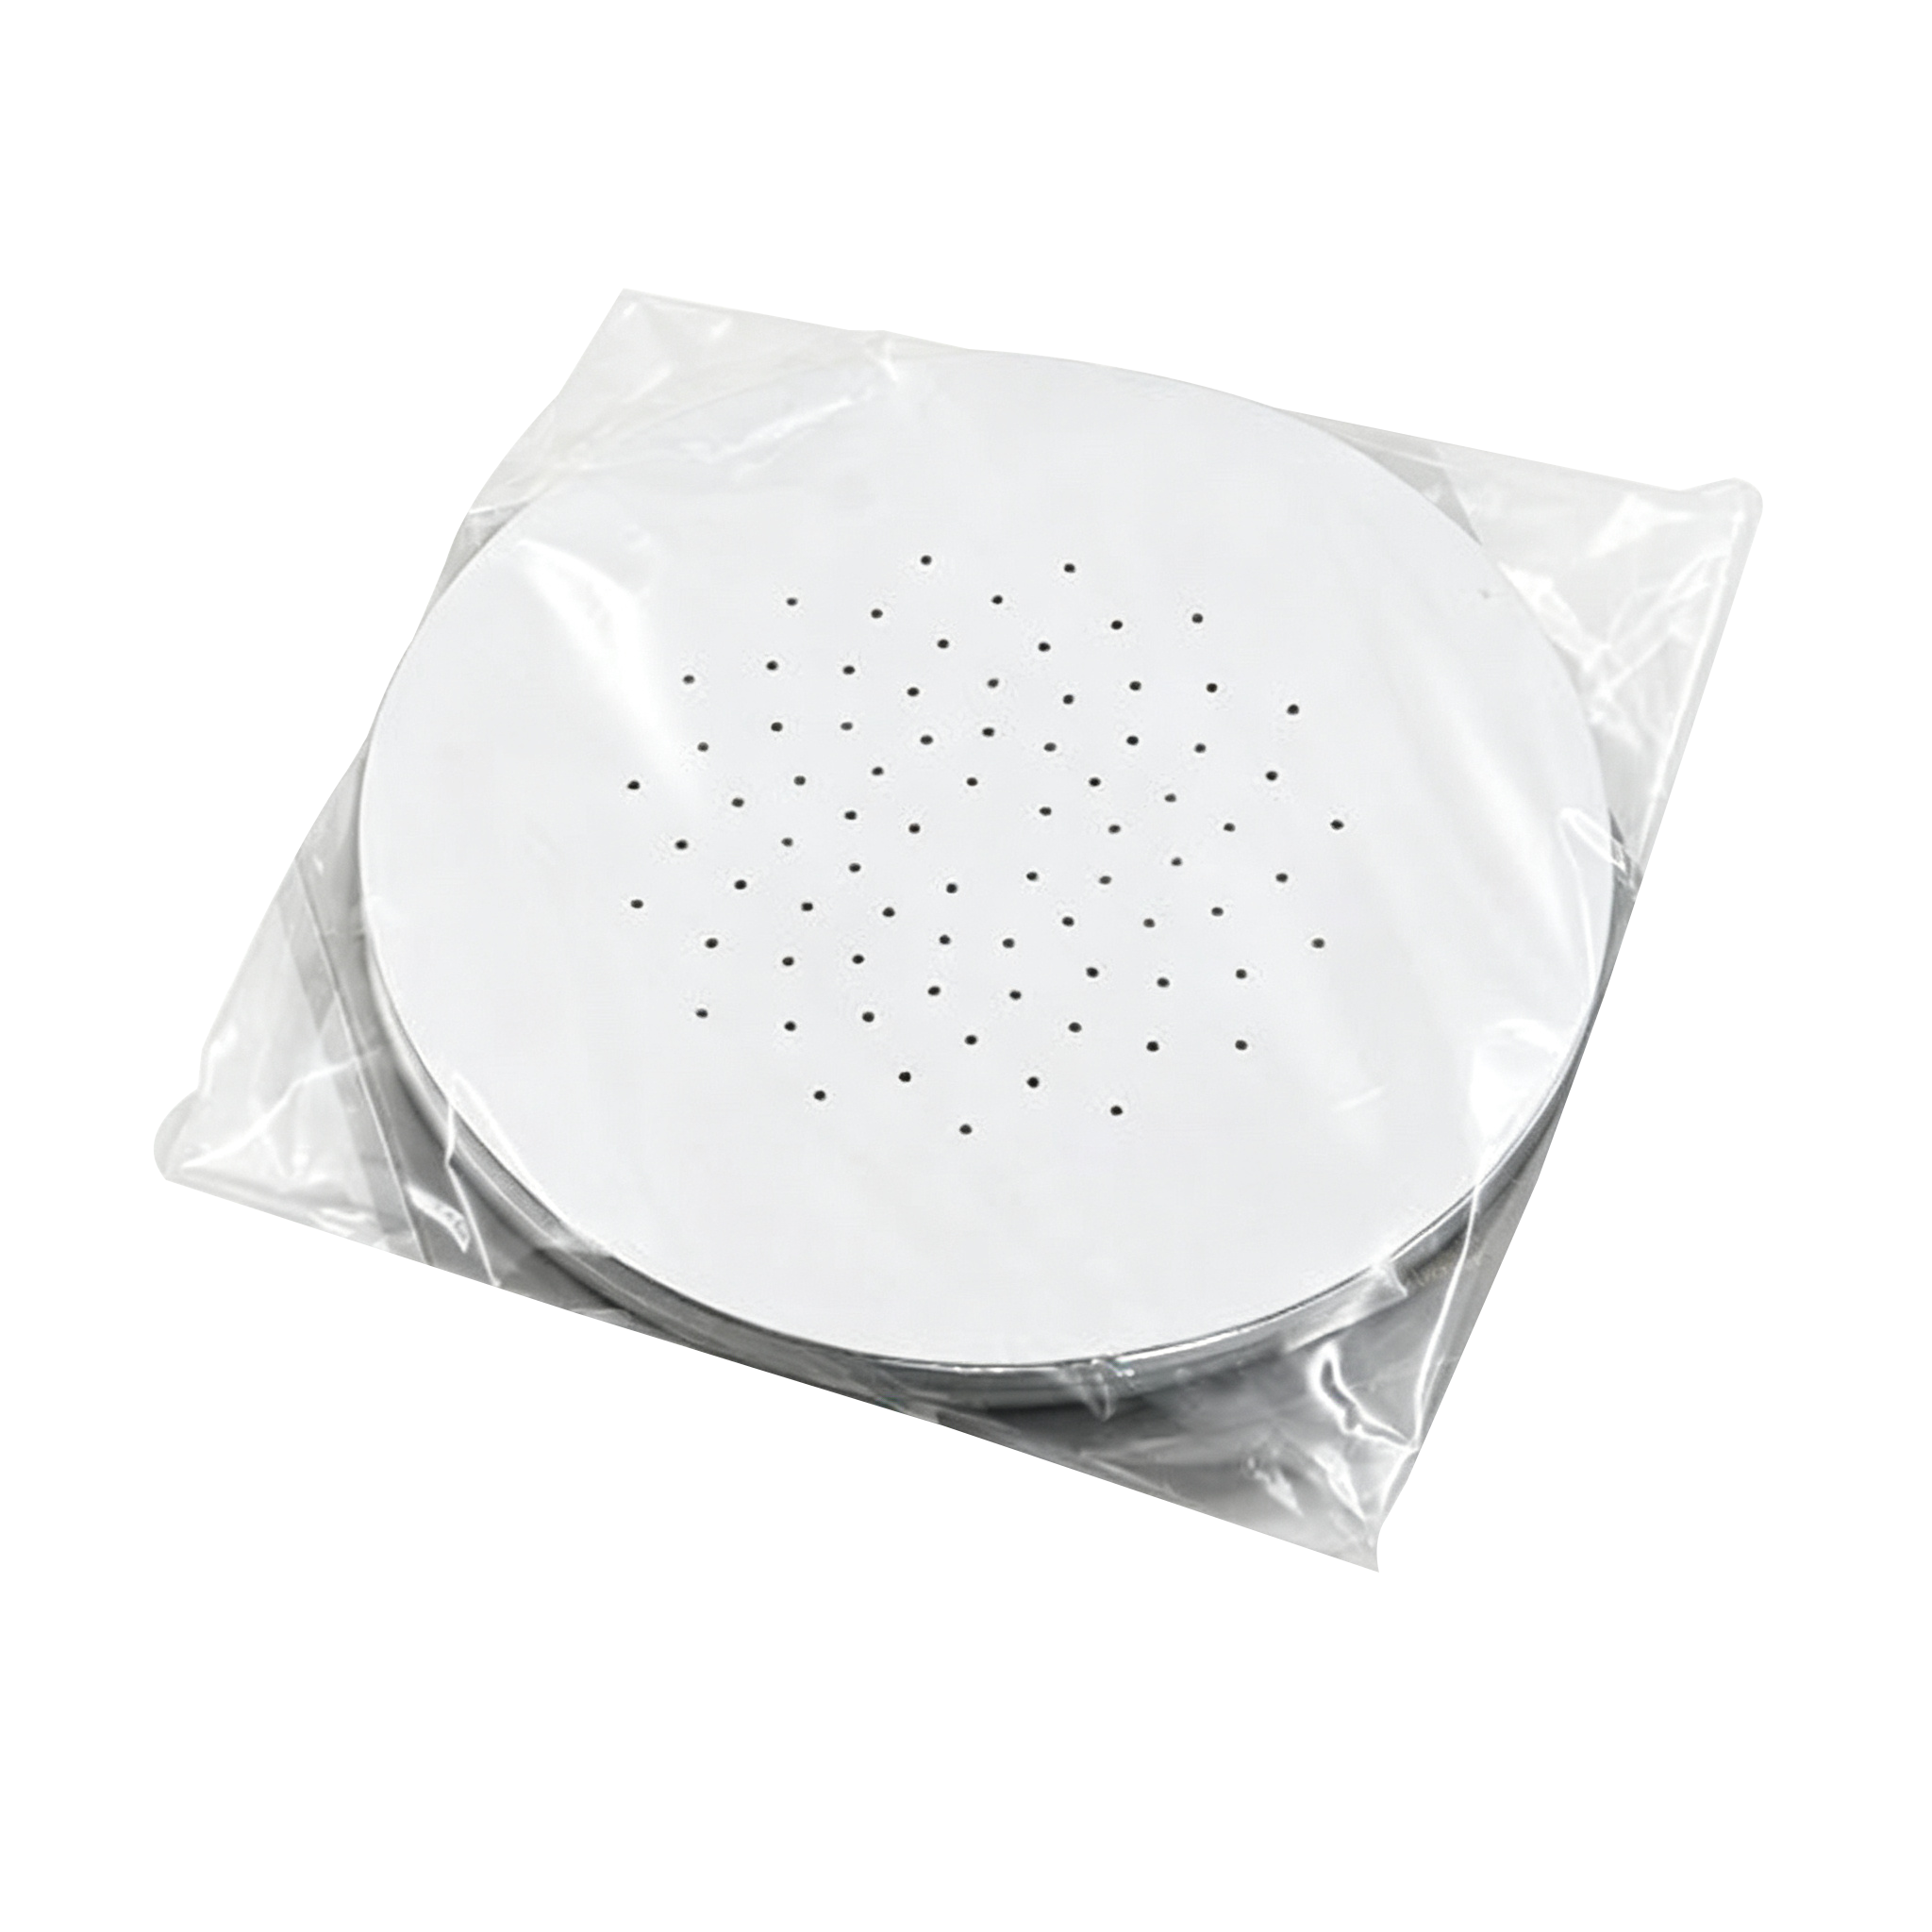
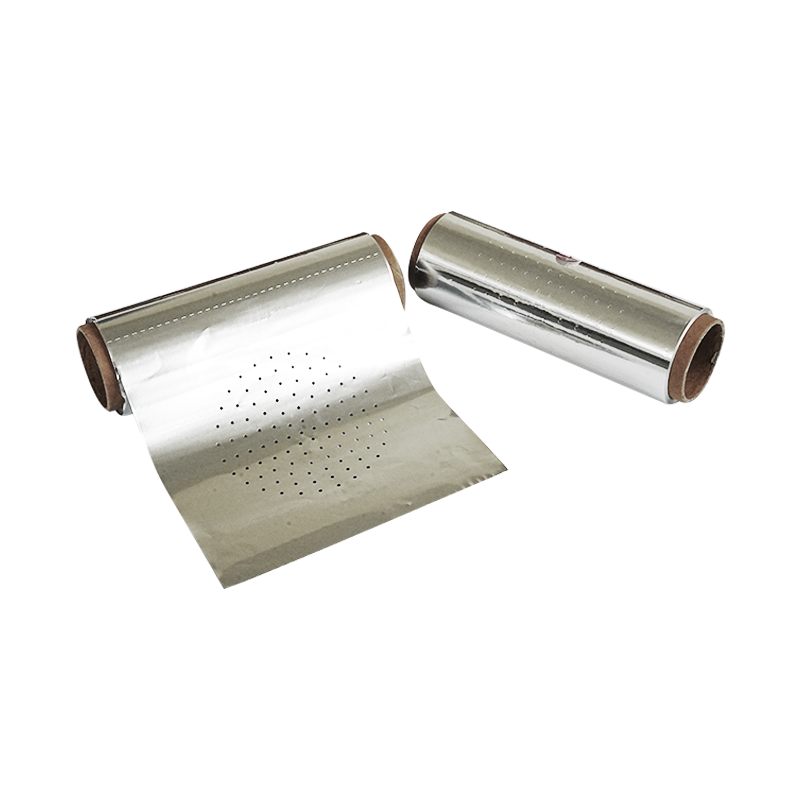
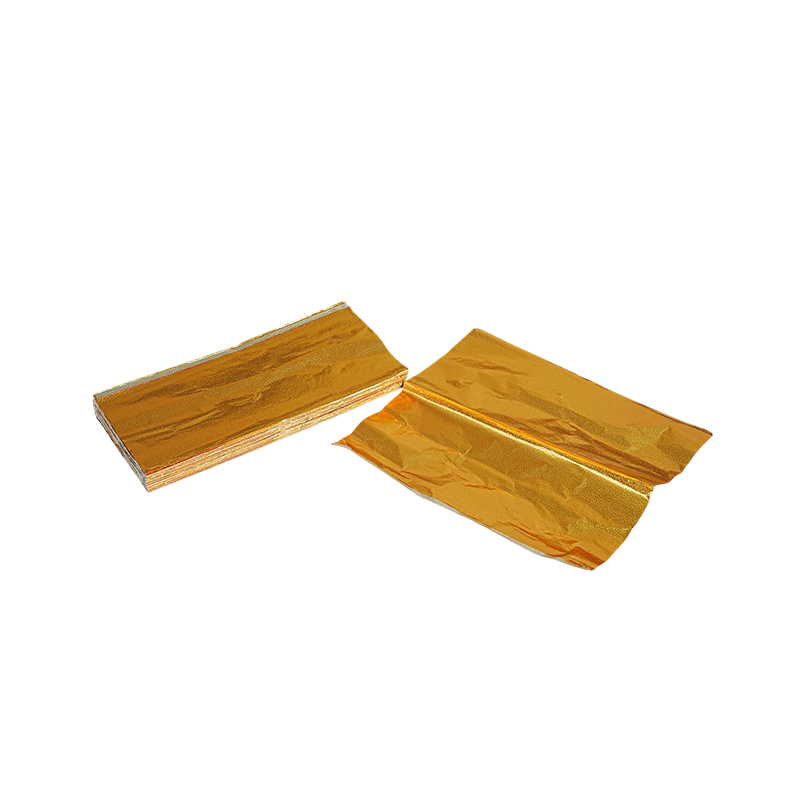
OEM ferdigkuttede Shisha-folieskiver fjern det repeterende trinnet helt. I stedet for en flat rull, kommer materialet som sirkler i individuell størrelse, allerede stanset med et konsistent ventilasjonsmønster, klare til å strekkes og festes uten et eneste kutt gjort på stedet. Skiftet høres lite ut til det måles mot reelle gjennomstrømningstall, som denne guiden går gjennom i detalj.
Hovedpoeng: Forkuttede plater er ikke et nytt format. De er en forsyningskjedebeslutning som flytter skjære- og stansearbeid fra brukspunktet tilbake til produksjonspunktet, hvor det kan automatiseres og standardiseres.
Hvordan OEM-produksjon gjør ruller til ferdige plater
Å forstå produksjonssekvensen hjelper kjøpere med å vurdere leverandører på mer enn pris. Prosessen går gjennom fire stadier, som hver påvirker den ferdige skivens tykkelseskonsistens, hullmønsternøyaktighet og kantkvalitet.
Spole avvikling og inspeksjon
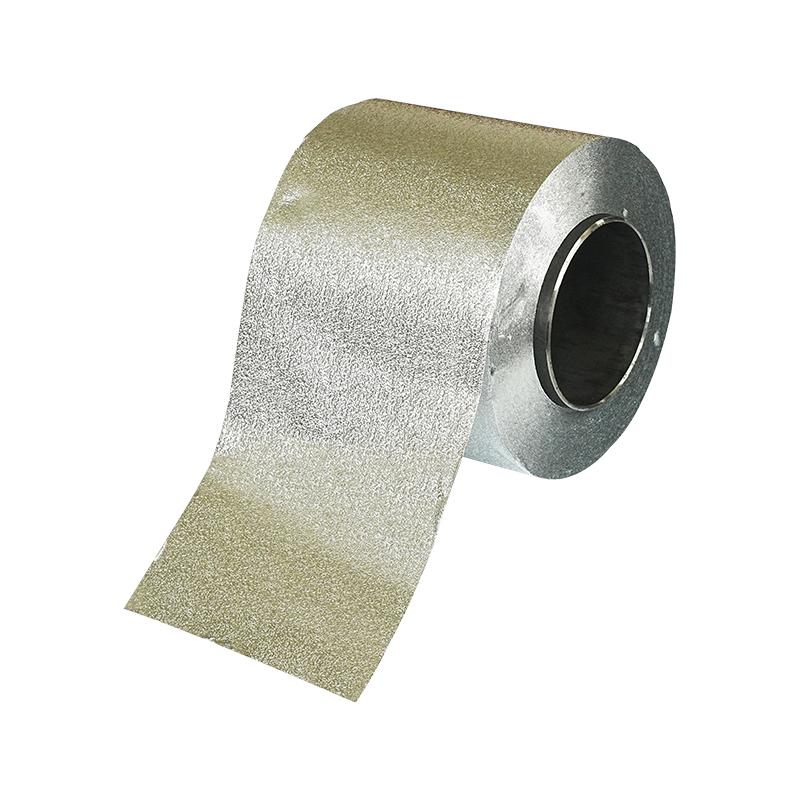
Råfolie kommer som en spole og passerer gjennom en avruller hvor tykkelse og overflatefinish kontrolleres kontinuerlig. Enhver avvik utover den aksepterte toleransen merkes før materialet når stansestadiet, noe som forhindrer en hel batch med plater i å arve en defekt som bare viser seg under varme.
Roterende stansing for ventilasjon
Ventilasjonsmønsteret påføres ved hjelp av roterende stanseverktøy i stedet for håndholdte poker. Dette er det stadiet som mest påvirker luftstrømmens konsistens over en ferdig bolle. Hullantall, avstand og diameter stilles inn mekanisk, så skive én og ti tusen skive fra samme batch oppfører seg på samme måte når folien er plassert over en bolle.
Diskskjæring til fast diameter
Når ventilasjonsmønsteret er satt, kuttes materialet i individuelle sirkler med en fast diameter tilpasset standard bollestørrelser. Fordi diameteren stilles inn med verktøy i stedet for for hånd, passer hver skive i en pakke til samme bollefotavtrykk uten trimming.
Stabling, telling og pakking
Ferdige plater stables, telles og forsegles i fuktbestandig emballasje. Tellingsnøyaktighet er viktigere her enn det kan virke: En salongbestilling i bulk trenger forutsigbare kvanta per pakke for å planlegge inventar uten å telle hver forsendelse manuelt.
Hvorfor bruksklare folieark endrer nattlige operasjoner
Klar til bruk Hookah-folieark påvirker tre operasjonsvariabler direkte: arbeidstid per bolle, avfall generert per skift og konsistens i selve røykeøkten. Hver er verdt å bryte ned separat fordi de sammensettes forskjellig avhengig av lokalets størrelse.
Arbeidstid summeres raskt ved volum
En enkelt salong som tilbereder 60 til 100 boller på en travel kveld kan miste en meningsfull blokk med personaltid til manuell folieforberedelse alene. Forkuttede skiver fjerner skjære- og stansetrinnene, og etterlater bare strekk-og-sikre bevegelser, som er raskere og krever mindre opplæring av nye ansatte.
Avfallsreduksjon fra kutting med fast diameter
Håndkuttet folie fra en rull gir nesten alltid avslag, fordi personalet kutter sjenerøst for å unngå å gå kort over en bolle. Plater med fast diameter er dimensjonert til bollens fotavtrykk fra starten, så avskjæringsproblemet er utformet i stedet for å håndteres i etterkant.
Øktkonsistens for kunden
Luftstrøm gjennom folien er en av de største variablene i hvordan en bolle faktisk røyker. Når ventilasjonshull stikkes for hånd, varierer mellomrom og hullstørrelse bolle til bolle, noe som endrer trekkmotstand og varmefordeling. Et maskinelt mønster holder den variablen konstant, noe som betyr mer for gjentatte kunder enn de fleste arenaer innser.
Håndkuttet folie versus ferdigkuttede plater: En direkte sammenligning
Tabellen nedenfor viser de praktiske forskjellene en innkjøpsansvarlig eller loungeoperatør vil veie når de bestemmer seg for å fortsette med rullmateriell eller bytte til forhåndskåret format.
| Faktor | Håndkuttet rullefolie | Forkuttede folieskiver |
|---|---|---|
| Tilberedningstid per bolle | Høyere, avhenger av personalets dyktighet | Lavere, consistent across staff |
| Konsistens for ventilasjonshull | Variabel, håndpoket | Fast, maskinstanset |
| Materialavfall per bolle | Høyere, trimmede avskjæringer | Lavere, sized to bowl diameter |
| Trenger opplæring for nye ansatte | Moderat til høy | Minimal |
| Passer best for | Svært lavt volum eller tilpassede skålformer | Middels til høyt volum, standard bollestørrelser |
Ingen av formatene er universelt overlegne. Lokaler som arbeider med uvanlige bollegeometrier eller ekstremt lavt nattvolum, kan fortsatt finne rullemateriell mer fleksibelt. Når volumet klatrer forbi noen få dusin boller om natten, begynner den faste forberedelsestiden for ferdigkuttede plater å oppveie den fleksibiliteten.
Tekniske spesifikasjoner for å bekrefte før innkjøp
Ikke alle ferdigkuttede folieskiver er bygget med samme toleranse. Kjøpere som vurderer en leverandør bør be om spesifikke tall i stedet for å stole på generelle markedsføringspåstander. Kategoriene nedenfor dekker hva som faktisk påvirker ytelsen ved bollen.
| Spesifikasjon | Hva skal bekreftes |
|---|---|
| Foliemåleområde | Konsekvent tykkelse over hele partiet, ikke bare prøvestykker |
| Alternativer for skivediameter | Match til vanlige bollestørrelser som brukes på spillestedet eller av sluttkunder |
| Antall ventilasjonshull og layout | Fast mønstertetthet tilpasset den tiltenkte kulltypen |
| Emballasjeformat | Forseglet ermes or resealable packs sized for storage space |
| Minimum bestillingsantall | Lagdelt basert på tilpasset skivediameter eller hullmønster |
Forespørsler om tilpasset diameter og hullmønster
For distributører som anskaffer under deres egen merking, ber om en Rund forhåndsstanset shisha-innpakning bygget til en bestemt diameter og hulltetthet er vanligvis mulig, men det påvirker minimumsbestillingsmengder. Mindre tilpassede serier har vanligvis høyere kostnad per enhet siden verktøyet må justeres for en ikke-standard størrelse.
Oppbevaring og hyllestabilitet
Emballerte plater bør oppbevares unna direkte fuktighet og ekstreme temperatursvingninger. Selve folien er stabil, men emballasjematerialet og eventuell beskyttende interleaving kan brytes ned raskere enn metallet hvis det oppbevares i fuktige områder bak huset.
Kvalitetskontrollpunkter det er verdt å spørre om
Siden ferdigkuttede skiver produseres i bulk før de noen gang når en bolle, fører defekter som oppstår under produksjonen gjennom en hel batch. Å spørre en leverandør hvordan de håndterer følgende punkter gir et klarere bilde av pålitelighet enn en generell kvalitetspåstand.
- Frekvens for tykkelsesprøvetaking under avviklingsfasen
- Vedlikeholdsplan for verktøy for roterende stanseutstyr
- Avvis hastighetssporing for feiljusterte hullmønstre
- Batchsporbarhet fra spoleparti til ferdig pakke
- Testing av forseglingsintegritet på emballasje før forsendelse
Praktisk tips: Be om en prøvepakke før du forplikter deg til en massebestilling, og kontroller konsistensen av hullavstanden på minst ti plater trukket fra forskjellige punkter i pakken, ikke bare det øverste laget.
Beste praksis for bruk av forhåndsstanset folie i daglig service
Bytte til pre-cut format endrer prep arbeidsflyten litt. Trinnene nedenfor gjenspeiler hvordan de fleste arenaer med mellomvolum tilpasser rutinen for bollepakking.
- Sett platene i nærheten av pakkestasjonen i originalhylsen for å begrense håndteringen før bruk
- Sentrér platen over bollekanten før du trykker ned, i stedet for å strekke seg fra den ene kanten
- Fest kanten med et lett trykk rundt kanten i stedet for å trekke folien stram, siden forhåndskuttet diameter allerede står for dekning
- Bekreft at hullmønsteret er sentrert over det pakkede materialet før du legger trekull
- Roter lageret slik at eldre pakker brukes først, spesielt i fuktige lagringsmiljøer
Matchende skivediameter til bolletype
Standardskåler, phunnelboller og skåler i vortex-stil har hver litt forskjellige kantdiametere. Å ha to eller tre skivestørrelser for hånden dekker det meste av standardutstyr uten behov for tilpassede kutt på travle netter.
Ofte stilte spørsmål
Q1: Hvordan er en ferdigkuttet skive forskjellig fra folie som er kuttet av en rull på stedet?
En ferdigkuttet skive er stanset og dimensjonert under produksjon ved hjelp av fast verktøy, som holder ventilasjonshullavstanden og diameteren konsistent på tvers av hver enhet. Folie kuttet på stedet avhenger av personalteknikk og varierer bolle til bolle.
Q2: Kan forhåndsstansede plater bestilles i tilpassede diametre?
Ja, de fleste produsenter tilbyr alternativer for tilpasset diameter og hullmønster, selv om mindre tilpassede serier vanligvis kommer med et høyere minimumsbestillingsantall enn standardstørrelser.
Spørsmål 3: Forandrer bruk av ferdigkuttet folie faktisk hvordan en bolle røyker?
Konsekvent hullavstand påvirker luftstrømmen og varmefordelingen, noe som påvirker trekk- og brennhastigheten. Fordi mønsteret er fikset med maskin i stedet for hånd-poket, har økter en tendens til å være mer forutsigbare fra bolle til bolle.
Q4: Hvordan skal ferdigkuttede foliepakker oppbevares?
Hold forseglede pakker på et tørt område unna direkte varme eller fuktighet. Emballasjen og eventuell beskyttende interleaving er vanligvis mer følsomme for fuktighet enn selve folien.
Spørsmål 5: Er det verdt det å bytte til ferdigkuttede plater for spillesteder med lavere volum?
Det avhenger av antall boller per natt. Operasjoner med svært lavt volum vil kanskje ikke se nok tidsbesparelser til å kompensere for byttet, mens arenaer som pakker dusinvis av boller om natten, vanligvis får tilbake arbeidskostnadene raskt.
Q6: Hva bør sjekkes før du legger inn en massebestilling?
Be om en prøvepakke, bekreft måle- og hullmønsterkonsistens på tvers av flere plater, og verifiser emballasjeforseglingens kvalitet før du forplikter deg til en full produksjon.
KLAR TIL Å TILPASSE FOLIEEN DIN? KONTAKT OSS I DAG!
+86-13484112116
+86-13967339826
Nr. 22, Zhijiang Road, Zhouwangmiao Town, Haining City, Jiaxing City, Zhejiang-provinsen, Kina
Kontakt oss